PA+ABS成型机溶胶温度控制指南 价格、产品供应与厂家批发渠道解析
在热熔胶及工程塑料成型加工领域,PA+ABS复合材料的成型对溶胶温度控制有着极为严格的要求。温度偏差不仅影响产品成型质量,更直接关系到生产效率和废品率。本文将围绕PA+ABS成型机溶胶温度这一核心议题,结合1024商务网等平台上的产品供应与厂家批发信息,为从业者提供系统性的参考。
一、PA+ABS成型工艺中的溶胶温度重要性
PA(聚酰胺)与ABS(丙烯腈-丁二烯-苯乙烯共聚物)是两种性能优异的工程塑料,将二者复合使用可兼具PA的耐磨、耐化学性和ABS的韧性、易加工性。在实际成型过程中,热熔胶或PA+ABS混合料需要在成型机的溶胶系统中被加热至特定温度区间,才能达到理想的流动性和粘接/成型效果。
一般来说,PA+ABS成型机的溶胶温度通常控制在230℃至260℃之间。温度过低会导致熔体粘度增大、流动性不足,出现充模不满、粘接强度下降等问题;温度过高则可能引发材料降解,产生气泡、焦痕,甚至影响制品的力学性能。因此,精准的温度控制是PA+ABS成型工艺中的关键环节。
二、影响溶胶温度设定的主要因素
- 材料配比:PA与ABS的比例不同,熔融温度区间会相应变化。高PA含量通常需要更高的溶胶温度。
- 热熔胶类型:若采用热熔胶作为粘接介质,需参考其软化点与熔融指数。常见EVA类热熔胶的溶胶温度在160℃~180℃,而聚酰胺热熔胶则需200℃以上。
- 成型机类型:不同品牌和规格的PA+ABS成型机,其螺杆结构、加热圈功率及温控系统精度各异。
- 生产速度与环境温度:高速生产时需适当提高温度以保证熔体流动,冬季环境温度低时也需相应补偿。
三、PA+ABS成型机溶胶温度相关产品与供应信息
在1024商务网等行业B2B平台上,围绕PA+ABS成型机溶胶温度的产品供应信息主要集中在以下几类:
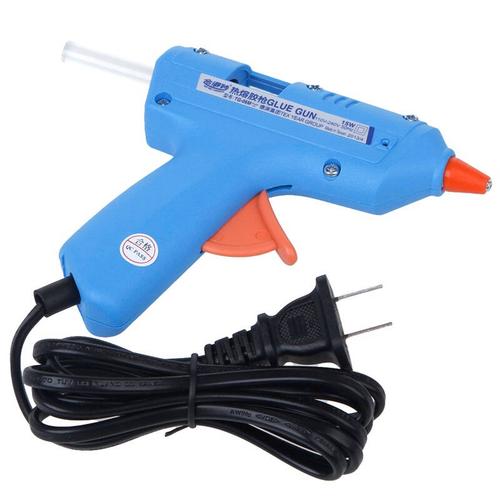
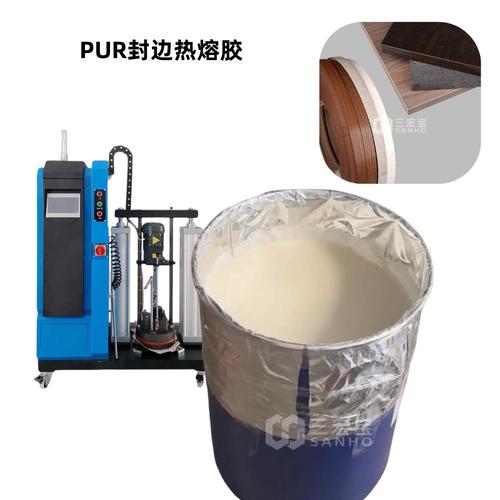
- 热熔胶产品:包括PA热熔胶、ABS专用热熔胶、以及PA+ABS复合用热熔胶颗粒/粉末,供应商通常提供熔融温度范围、粘度曲线等技术参数。
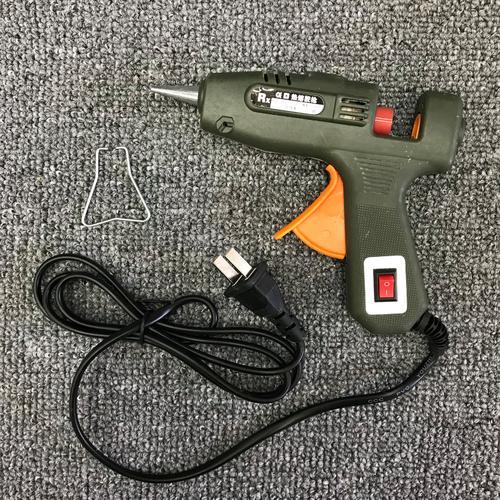
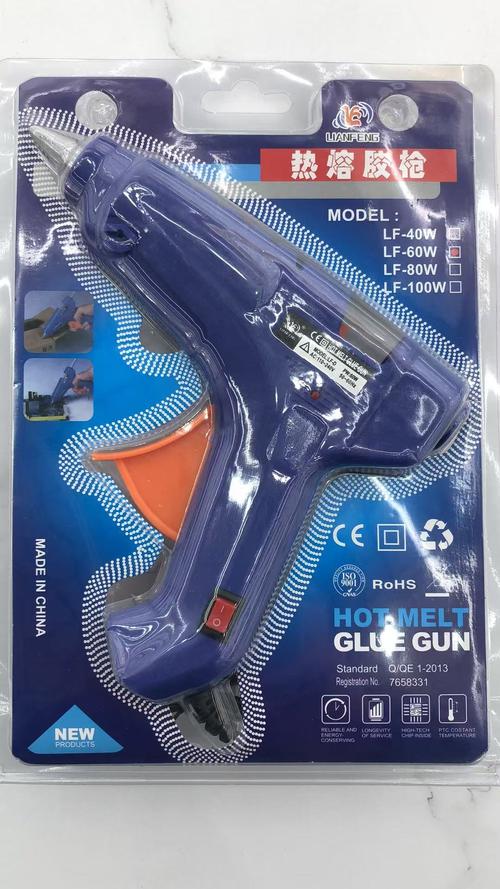
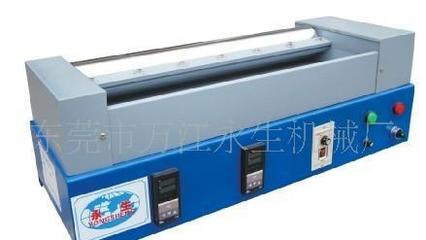
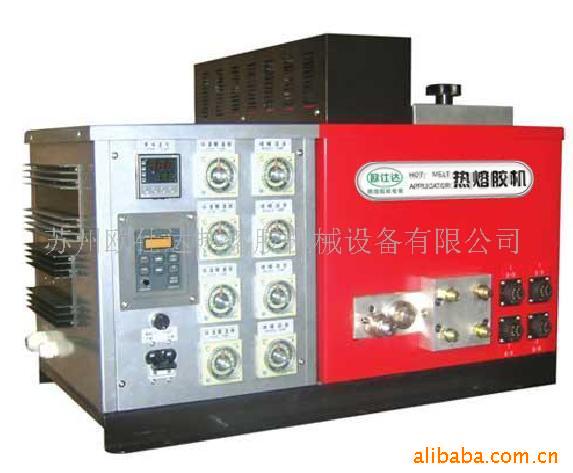
- 成型机及配件:溶胶缸、加热圈、温控模块、热电偶、螺杆料筒等,部分厂家提供整套PA+ABS成型机或温控改造方案。
- 温控系统:PID智能温控器、固态继电器、多路温度巡检仪等,用于精确维持溶胶温度。
关于价格,PA+ABS专用热熔胶的市场批发价通常在每公斤20元至60元不等,具体取决于品牌、性能等级和采购量;成型机溶胶系统配件如加热圈价格在几十元至几百元;智能温控器从数百元到上千元。整套PA+ABS成型机价格跨度较大,小型设备约数万元,大型产线可达数十万元。
四、厂家批发渠道与选购建议
通过1024商务网等B2B平台,可以便捷地找到PA+ABS成型机及热熔胶的厂家批发信息。选购时建议注意:
- 明确温度需求:根据自身材料配方和成型工艺,向供应商索取详细的溶胶温度推荐曲线。
- 索要样品测试:热熔胶及温控配件在下单前应进行小批量试机,验证实际温控效果。
- 比较厂家资质:优先选择有PA+ABS成型应用案例的厂家,关注其售后服务和技术支持能力。
- 关注批发价格与起订量:批发采购通常有阶梯价格,批量越大单价越优,但需平衡库存与资金占用。
- 验证温控精度:对于温控系统和成型机,溶胶温度波动范围应控制在±2℃以内为佳。
五、常见问题与解决思路
- 溶胶温度显示正常但出胶不畅:可能为热熔胶批次差异或螺杆磨损,建议校准温度传感器并检查螺杆。
- 制品表面出现焦斑:通常局部温度过高,应检查加热圈是否短路或温控器PID参数是否合理。
- 不同批次产品温度需求不一致:建立来料检验制度,每批热熔胶检测软化点与熔融指数。
六、
PA+ABS成型机溶胶温度控制是一项系统工程,涉及材料、设备、工艺多个维度。借助1024商务网等平台的产品供应与厂家批发资源,从业者可快速获取热熔胶、温控配件及整机设备信息,并通过多方比价与技术交流,优化自身的溶胶温度管理方案。在实际生产中,建议结合具体材料型号和成型条件,持续积累温度-质量数据,形成适合自身产线的标准化作业参数。
如若转载,请注明出处:http://www.huachenzhixun.com/product/48.html
更新时间:2026-11-03 21:34:10